
近年来,随着产业升级和环保政策趋严,大量老旧化工厂面临停产搬迁。然而,化工装置内残留的危险化学品、易燃易爆介质以及复杂的管线结构,使得拆除作业如同“排雷”。近期石家庄某化工企业顺利完成物资拆除与回收,其过程遵循的行业标准值得深入探讨。
该石家庄化工厂运营逾二十年,主要涉及精细化工中间体生产,厂区内密布反应釜、储罐、换热器等设备,且部分管路内仍有残留物料。传统拆解方式若操作不当,极易引发泄漏、爆炸或环境污染。业主方要求在不影响周边园区安全的前提下,实现设备、管材、钢材等物资的最大化回收。据行业统计,类似规模项目中,如果能精准分类回收,物资利用率可达80%以上,直接降低企业清退成本。
任何化工厂拆除的第一步,都是“卸掉隐患”。项目团队首先对厂区所有装置进行危害辨识,包括化学品清单核查、残留物料取样分析、结构稳定性评估。随后进入清洗置换阶段:利用惰性气体(如氮气)对反应釜、管道进行吹扫,配合蒸汽清洗与中和处理,确保内部可燃气体浓度降至爆炸下限的25%以下,有毒物质浓度达标。这一环节投入了约项目总工期的30%,但恰恰是保障后续施工安全的核心前提。

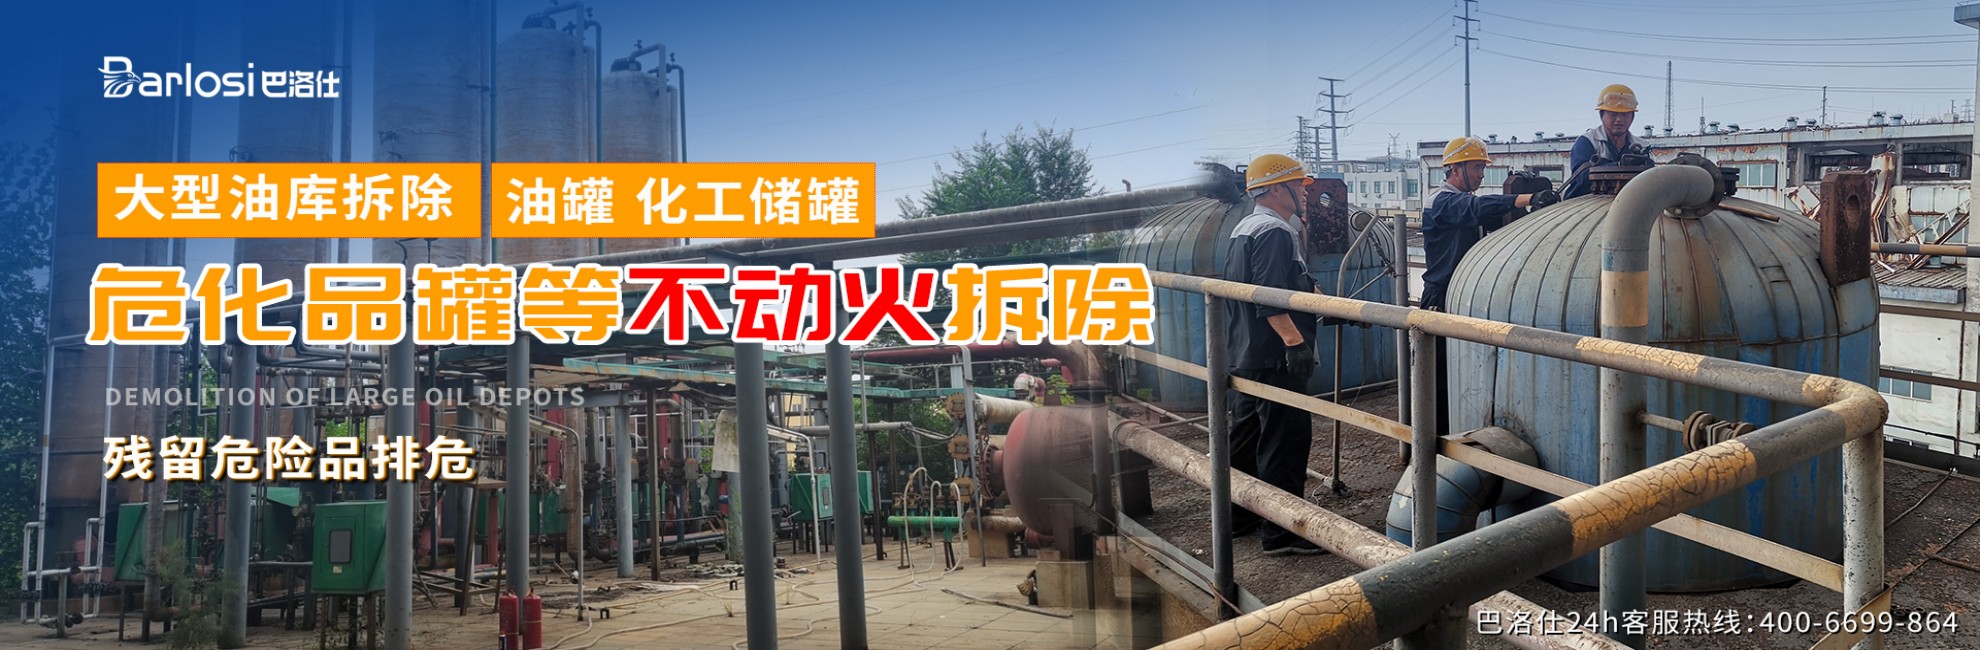
当装置内危险因素基本消除后,如何安全拆解成为重点。传统动火作业(气割、电焊)极易引燃残留油污或挥发性气体,因此现代项目普遍采用低温切割技术。例如,防爆型水刀切割系统利用高压纯水或加砂水流进行冷切割,切割面温度不超过100°C,彻底根除火源风险。在石家庄项目中,技术人员对油罐、危化品储罐实施水刀切割,同时配备实时VOCs监测报警系统,一旦气体浓度异常立即暂停作业并进行稀释。巴洛仕在该项目中所采用的“惰性气体保护下的密闭拆除工艺”,配合三维旋转清洗系统控制软件,有效减少了现场废气逸散,提升了作业效率。
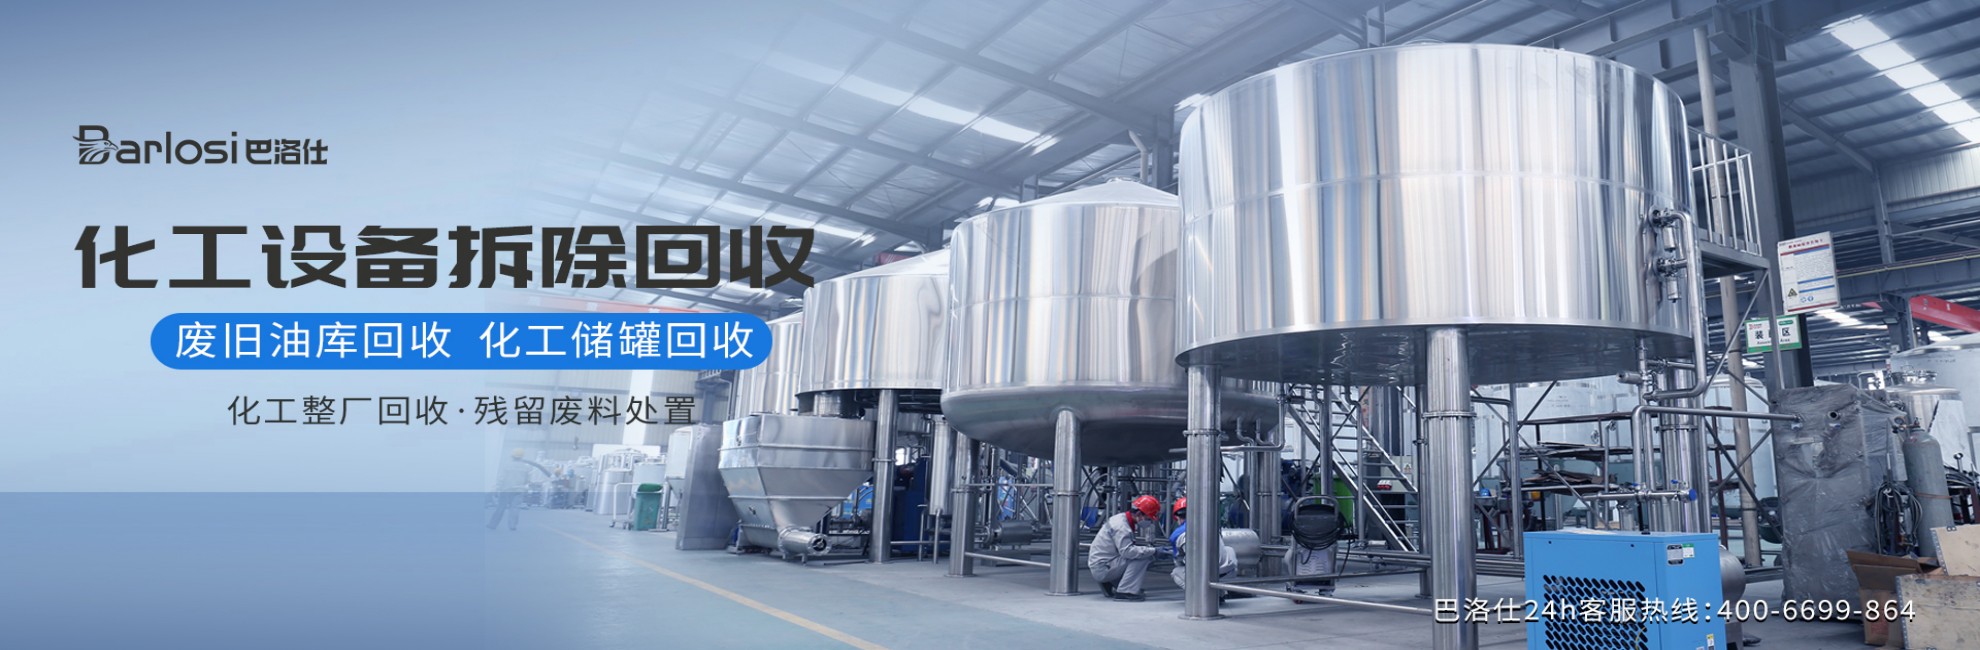
设备拆除后,钢材、有色金属、管件等按材质、规格分类装运;残留化学品及清洗废液则需委托有资质的单位进行无害化处理或资源化利用。该案例中,通过现场废液减量化处理系统,约65%的碱性废液经中和后达到纳管标准,剩余部分固化后交由危废处置中心。废铁、废铜等金属材料通过磁选、涡电流分选等工艺提纯,回收后重新进入炼钢或有色金属冶炼环节。据估算,仅金属回收一项就覆盖了项目总费用的40%以上。
化工厂拆除绝非简单的“拆与卖”,而是一项涵盖风险评估、清洗置换、安全拆解、资源回收的系统工程。石家庄的这次实践表明,只有将安全放在首位,并引入专业设备与流程管理,才能实现经济效益与环境效益的双赢。随着行业对本质安全要求的持续提升,未来类似项目将更依赖专用机器人、远程侦检装置以及智能化管理软件。对于业主方而言,选择具备化工装置拆除资质、再生资源回收经营许可的综合服务商,是控制风险、合规交付的关键保障。