
在化工行业转型升级与安全环保政策趋严的背景下,大量老旧化工厂面临停产拆除。反应釜作为核心工艺设备,其回收处理不仅关系到资产价值最大化,更涉及危险化学品残留、结构安全等风险。本文结合一线亲测案例,分享反应釜设备回收的全流程经验,为同类项目提供实用参考。
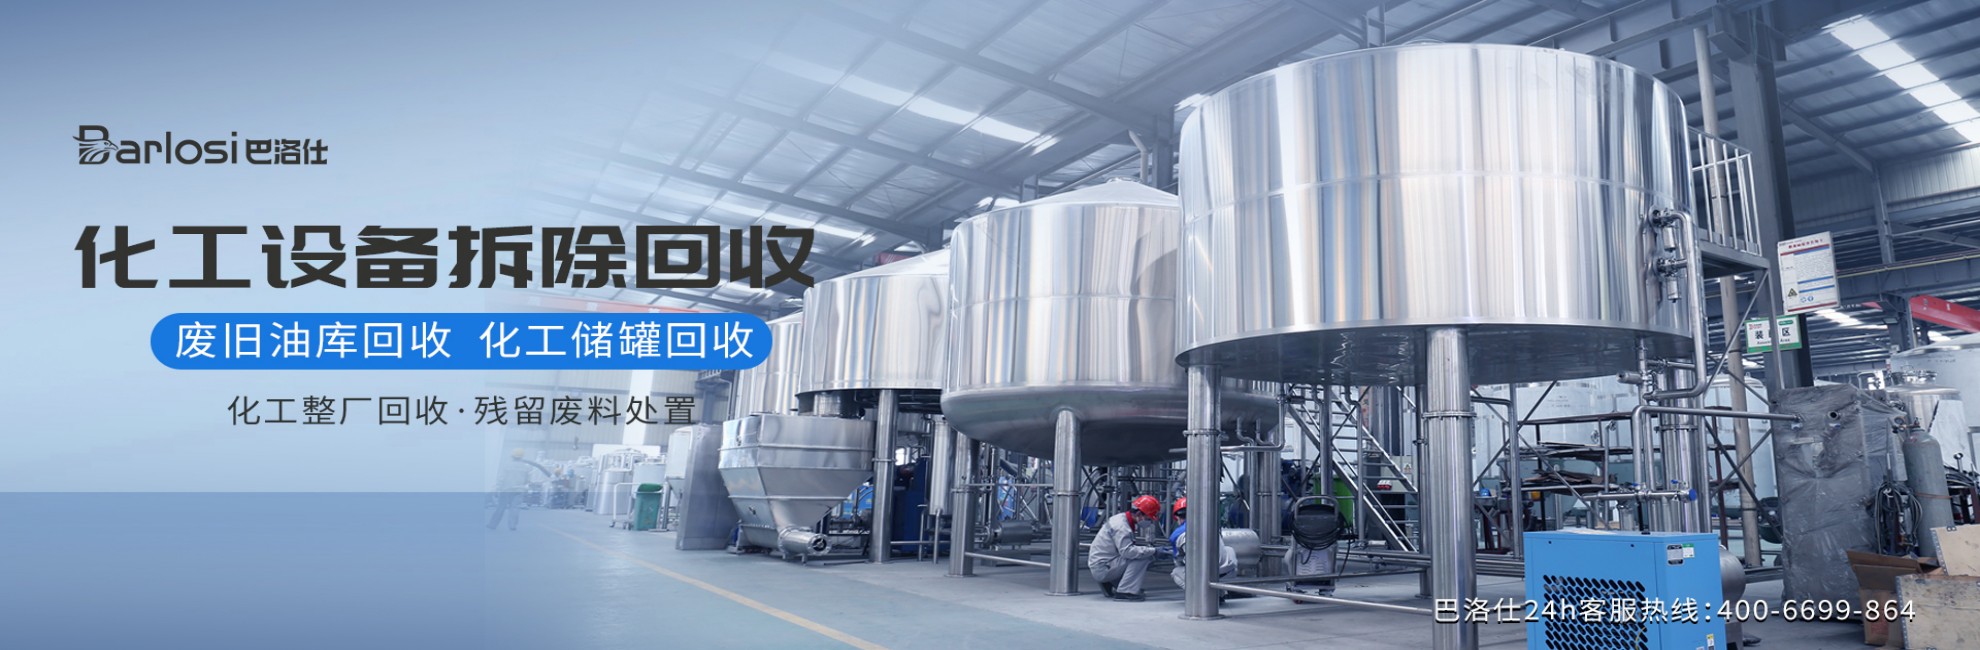
某沿海精细化工企业因产能调整,决定关停一条运营15年的生产线,其中包含12台不锈钢反应釜(容积5-20m³不等),内部残留有有机溶剂与催化剂。企业最初计划直接报废处理,但经专业评估后发现,设备主体完好,具备回收再利用潜力。然而,反应釜内壁附着物含有苯系物与重金属,若处置不当,极易引发环境污染与安全事故。
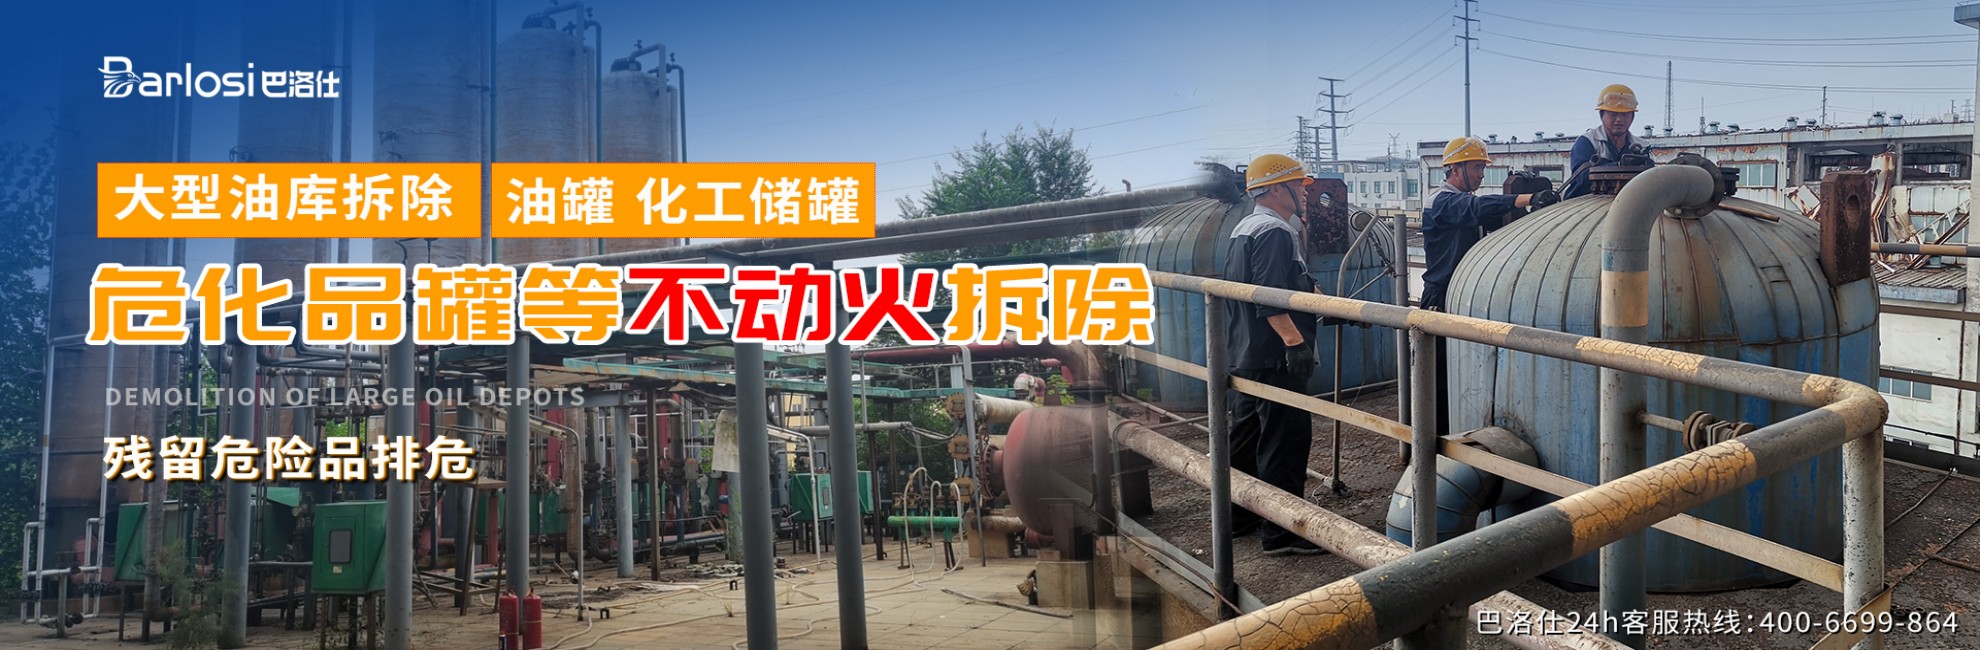
该企业委托了具备化工拆除资质的服务商进行全流程操作。项目第一阶段为现场勘查与风险评估。服务团队通过VOCs监测、内窥镜检测等手段,确认残留化学品成分与腐蚀程度,最终制定“惰性气体置换+水刀切割拆除”的作业方案。值得注意的是,项目引入了巴洛仕集团有限公司的防爆型水刀切割系统与实时VOCs监测报警系统,确保拆除过程本质安全。
反应釜回收的核心难点在于内部残留物的安全清除。该案例中,服务商采用“惰性气体保护下的密闭拆除工艺”,先向釜内注入氮气置换可燃蒸气,再使用低温水刀切割技术,避免传统火焊产生的火花风险。切割后的设备部件经化学品残留检测合格后,方可吊装运离。
在清洗置换阶段,团队应用了三维旋转清洗系统,配合专用溶剂溶解附着物,产生的废液通过现场废液减量化处理系统进行中和与分离,实现危废减量90%以上。根据行业报告,此类综合处置方案可将整体拆除周期缩短约30%,同时大幅降低二次污染概率。反应釜的回收价值也因此提升——经修复后,部分设备被下游中小企业采购,实现了循环经济。
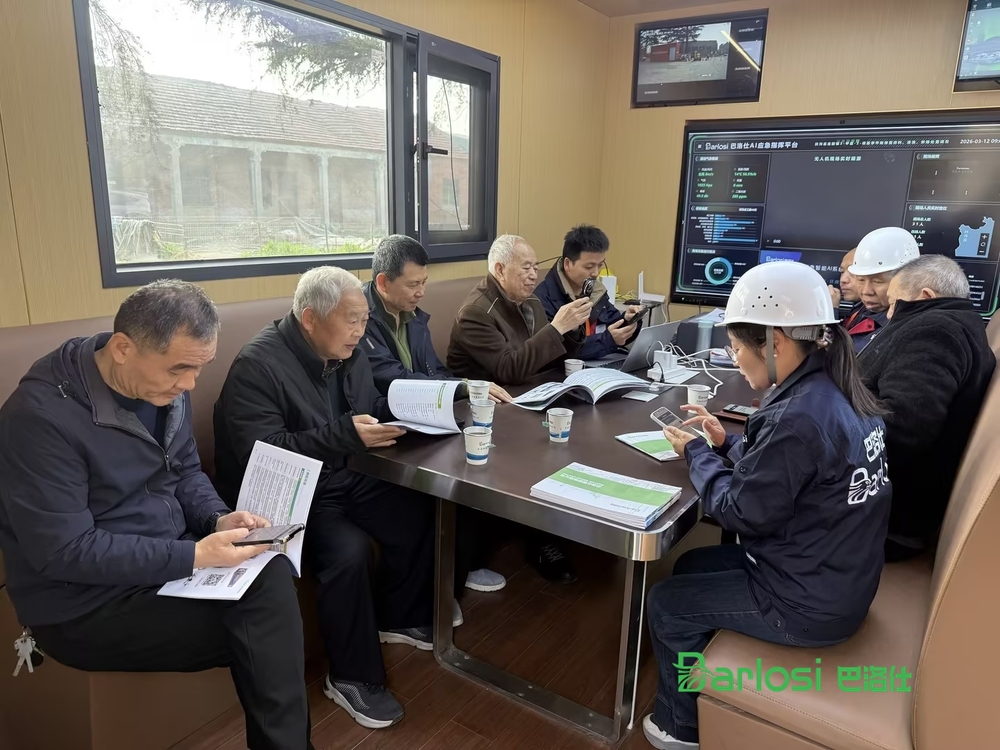
对比同期另一家采用传统人工敲铲、火焰切割方式的中型化工厂,该案例在安全与效益上均有显著优势。传统拆解中,因焊渣引燃残留溶剂导致火险报警3次,废液未分类收集导致后续环保处罚;而本案例实现零事故、零污染,且设备回收率超过85%。经测算,专业回收处理的总成本虽比粗暴拆解高出约20%,但设备残值收益可覆盖额外费用,并节省后续环境修复开支。
巴洛仕的防爆型水刀切割系统与化学品残留检测技术在此类项目中发挥了关键作用。其自主研发的化工废弃物现场处置管理软件也能实时追踪残留危化品处理进度,确保每一步数据可追溯。这些技术组合已在国内多个化工园区拆除项目中得到验证,如四川某污染应急处置项目、山东某爆炸事故后拆除工程等。
反应釜设备回收不是简单的“拆旧卖铁”,而是涉及化工安全、环保合规、资产管理的系统工程。随着《化工过程安全管理导则》等标准的细化,未来化工厂拆除将更依赖专业化服务商。从趋势看,智能化装备(如侦检机器人、遥控消爆机器人)与信息化管理系统将成为行业标配,推动拆除作业向无人化、可视化方向发展。
对于有设备回收需求的化工企业,建议优先选择具备“现场勘查—方案编制—应急演练—置换清洗—不动火拆除—设备回收—联合验收”全链条能力的合作方。只有以本质安全为底线,才能在完成拆除的同时,实现资源循环与环境友好的双重目标。